
Der Begriff stammt aus Deutschland. Industrie 4.0 tritt 2011 auf der Hannover Messe erstmals öffentlich in Erscheinung, als Teil eines Programms der Bundesregierung für Hightech-Forschung, und wandert binnen kurzer Zeit aus den Konferenzsälen in die Werkshallen. In Italien verbreitet sich das Konzept mit dem 2016 vorgestellten Piano nazionale Industria 4.0 und mit der Hyperabschreibung (Iperammortamento), die ein Jahr später startet und zahlreiche Betriebe dazu bringt, ihren Maschinenpark zu erneuern.
Seitdem haben die Schlagworte mehrmals gewechselt. Die Frage eines Produktionsleiters in der Industrie-4.0-Fertigung ist dagegen dieselbe wie vor zehn Jahren: Was geschieht mit den Zahlen, die Drehmaschinen und Bearbeitungszentren jeden Tag erfassen, Schicht für Schicht?
Industrie 4.0 in der Fertigung: Mehr als nur ein Schlagwort
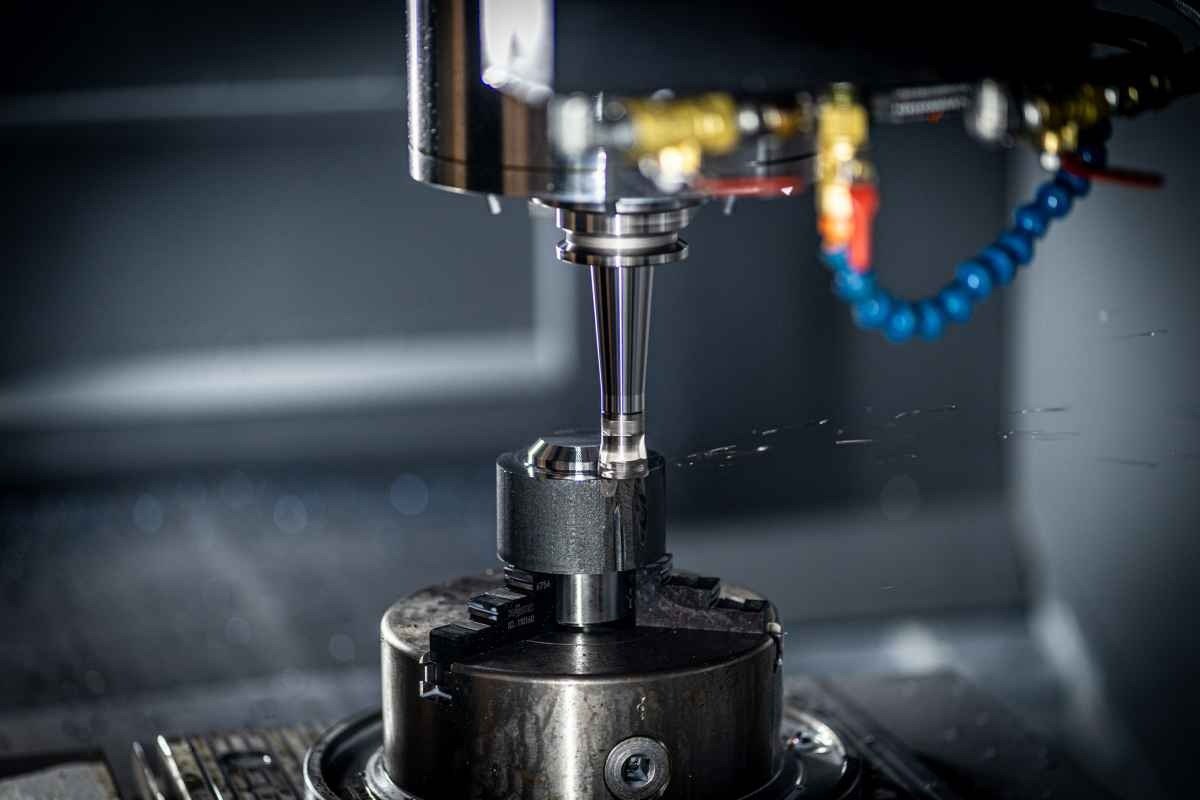
Zieht man den Marketing-Lack ab, findet man in der Werkhalle vor allem vernetzte Anlagen, die sich untereinander und mit dem ERP-System verbinden. Eine vernetzte CNC-Drehmaschine erhält Anweisungen oder Programme aus den IT-Systemen des Werks, so wie es die Vorgaben der Hyperabschreibung verlangten. Je nach Ausstattung zählt sie auch die bearbeiteten Teile und meldet, wenn ein Werkzeug die eingestellte Standzeit erreicht. Der Schichtleiter liest alles auf einem Bildschirm ab, auch abends, wenn in der Werkstatt nur noch die Sicherheitsbeleuchtung brennt.
Die nächste Stufe betrifft die Nutzung dieser Messwerte. Temperaturen, Schwingungen, Leistungsaufnahme der Spindel und Zykluszeiten: Über Monate gesammelt, zeigen sie, wie eine Maschine altert und wo Minuten verloren gehen. Aus dieser Feinarbeit entsteht die vorausschauende Wartung, vielleicht die greifbarste Anwendung des ganzen Themas.
Vernetzte Produktion in der Praxis: Von der Maschine zum Datenpunkt
In Fertigungsbetrieben liefern die Maschinen Informationen im Überfluss. Die Frage ist, wo sie landen. Im Speicher der CNC-Steuerung, in einer montags von Hand exportierten Datei oder im Notizbuch des Schichtleiters: Jede Information bleibt in ihrem eigenen Gehege. Sie miteinander abzugleichen ist eine Aufgabe, die meist ans Ende der Liste rutscht.
Eine Anlage ans Netz zu bringen ist der einfache Teil. Die Kontrolle über den Prozess, von der Stahlstange bis zum verpackten Teil, verlangt schriftliche Verfahren und Menschen, die diese Zahlen lesen können.
Gut sichtbar wird das bei Zulieferern mechanischer Komponenten, die zweigleisig arbeiten. Specialingranaggi, ein Hersteller von Antriebstechnik aus der Provinz Treviso, fertigt im eigenen Haus gerad-, schräg- und kegelverzahnte Zahnräder nach Zeichnung auf einem CNC-Maschinenpark und importiert weitere Komponenten von ausgewählten Partnern. Das Zyklus-Mapping, wie das Unternehmen es nennt, begleitet die interne Bearbeitung und jede Phase des Imports. Neben der digitalen Überwachung steht jedoch die physische Kontrolle der Teile, die bei Importware zweimal stattfindet: in China, mit eigenem Personal bei den Lieferanten vor Ort, und danach in Italien, bei der Ankunft am Firmensitz, mit einer messtechnischen Prüfung.
Den Rahmen bildet die Zertifizierung nach ISO 9001:2015, 2018 über den TÜV erlangt, die ein dokumentiertes System für das Qualitätsmanagement und den Umgang mit Abweichungen vorschreibt. Zu den auf der Website genannten Zielen gehört die Zertifizierung nach ISO 14001 für das Umweltmanagement, verbunden mit dem neuen Firmensitz.
Warum vorausschauende Wartung die Stillstandszeiten wirklich senkt
Jahrzehntelang kannten die Werkstätten zwei Arten, mit Ausfällen umzugehen. Man wartete auf den Stillstand und reparierte, oder man tauschte Komponenten in festen Intervallen nach Betriebsstunden, auch wenn sie noch lange gehalten hätten.
Die vorausschauende Wartung verschiebt den Zeitpunkt des Eingriffs. Schwingungsmessungen an der Spindel, Temperaturmessungen am Getriebe und regelmäßige Ölanalysen können Verschleiß sichtbar machen, bevor es zum Ausfall kommt. Wie groß der Vorlauf ist, hängt vom Bauteil und von der Art des Problems ab.
Der Gewinn liegt auf der Hand: Der Austausch wird in einen ohnehin geplanten Stillstand gelegt, etwa am Freitagnachmittag, mit dem neuen Teil im Regal und einem freien Instandhalter. Der ungeplante Ausfall kommt immer im ungünstigsten Moment, mit einem drängenden Liefertermin und einer Komponente, die erst bestellt werden muss. Die Historie der Aufzeichnungen hilft, normale Schwankungen im Betrieb von echten Verschleißsignalen zu unterscheiden, indem man Daten aus vergleichbaren Betriebszuständen gegenüberstellt.
Die Grenzen der Automatisierung: Wo menschliches Fachwissen unverzichtbar bleibt
Ein Bearbeitungszentrum für ein neues Los einzurichten, ist nach wie vor Handwerk und Kopfarbeit zugleich. Das Werkstück wird aufgespannt, die Werkzeuge in der richtigen Reihenfolge eingesetzt, das erste Musterteil vermessen und korrigiert. Bei einem Zahnrad aus Bronze oder vergütetem Stahl, gefertigt nach Kundenzeichnung, führt die Maschine aus und der Techniker entscheidet.
Genauso verhält es sich mit den Daten: Ein Diagramm zeigt, dass die Getriebetemperatur seit einer Woche um einige Grad steigt. Ob das an der Juli-Hitze liegt, an einem gewechselten Schmierstoff oder an einem angeschlagenen Lager, beurteilt am besten jemand, der diese Maschine in- und auswendig kennt.
Gelesen werden muss alles, vom Messprotokoll – etwa um die Ursache eines Fehlers zu finden und ihn beim nächsten Los zu vermeiden – bis zu den Abweichungen. Dazu gehören Stangenmaterial außerhalb der Norm oder ein Kunde, der die Zeichnung während der laufenden Produktion ändert.
Wie sich Fertigungsbetriebe auf die nächste Stufe der Vernetzung vorbereiten
Für viele Unternehmen betrifft die anstehende Arbeit das ERP-System, das mit den Maschinen kommuniziert, die Schulung der Mitarbeiter und ein gegen Cyberangriffe geschütztes Firmennetz. Das sind Ausgaben, die sich schlecht fotografieren lassen, aber darüber entscheiden, wie viel die bereits getätigten Investitionen einbringen.
In der Präzisionsmechanik verlangt der Kunde verlässliche Termine und vollständige Unterlagen bei jeder Lieferung. Investitionen in Maschinen, IT-Systeme und Schulung können Betrieben helfen, anspruchsvollere Aufträge zu bewältigen. Das Ergebnis hängt auch von der Organisation der Abteilung ab und davon, wie gut die gesammelten Daten genutzt werden.
So geht der Umstieg voran: Maschine für Maschine, im Takt der Jahresabschlüsse.